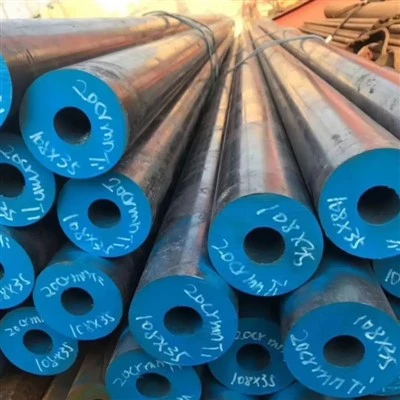
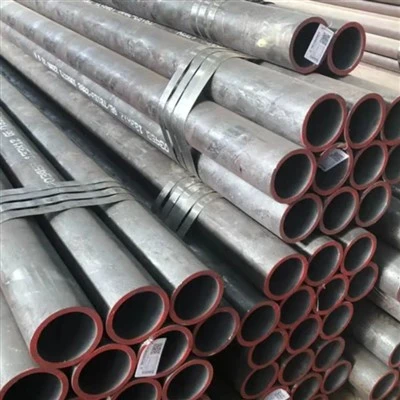
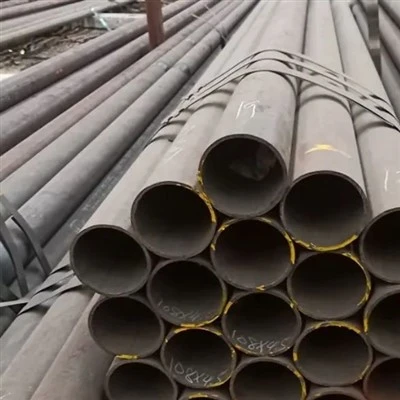
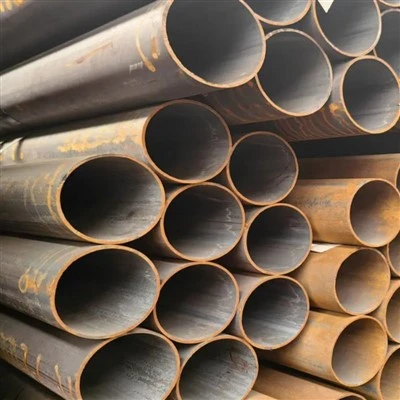
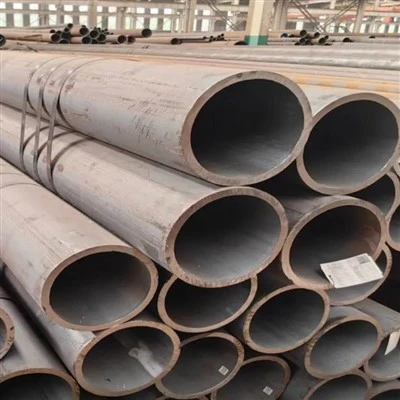
Особенности продукции

Сверх-высокотемпературная прочность и сопротивление ползучести (основные преимущества)
Основное преимущество ASTM A335 P92 заключается в его сверх-высокой жаростойкости-температурной прочности и сопротивлении ползучести. Благодаря частичному замещению молибдена (Mo) вольфрамом (W), оптимизированному микролегированию V-Nb и отпущенной мартенситной микроструктуре P92 демонстрирует значительно более высокую -стойкость к разрушению при ползучести по сравнению с P91 и традиционными хром-молибденовыми сталями в диапазоне температур 550-650 градусов. В условиях при 620 градусах допустимое напряжение P92 примерно в 1,1-1,2 раза больше, чем у P91, а его сопротивление ползучести примерно в 1,5-2 раза больше, чем у P91. Это позволяет ему эффективно противостоять медленной пластической деформации (ползучести) материалов под воздействием высоких температур и давления, обеспечивая безопасность и надежность трубопроводов при длительной-высоко-температурной эксплуатации. Обладая минимальным пределом прочности на разрыв 620 МПа и минимальным пределом текучести 440 МПа (оба значительно превышают показатели P91 (больше или равно 585 МПа / больше или равно 415 МПа)), P92 позволяет дополнительно уменьшить толщину стенок, значительно снижая собственный вес трубопровода, термическое напряжение и общую стоимость.

Превосходная стойкость к высоко-окислению при высоких температурах.
Содержание хрома в ASTM A335 P92 (9 %) обеспечивает превосходную-стойкость к высокотемпературному окислению. В среде высоко-парового пара P92 может образовывать плотный и стабильный слой оксида Cr₂O₃, эффективно противостоящий высоко-окислению и окислению паром. Его верхний предел температуры окисления достигает 620-650 градусов, что значительно лучше, чем P22 (меньше или равно 565 градусам) и P91 (меньше или равно 593 градусам). Это свойство делает его идеальным материалом для главных паровых труб на современных сверхкритических электростанциях, работающих при температуре 620 градусов.

Хорошая обрабатываемость и формуемость
ASTM A335 P92 демонстрирует хорошие свойства холодной и горячей обработки, что позволяет использовать различные процессы формования, такие как горячая гибка, холодная гибка и ковка. Следует отметить, что благодаря мартенситной структуре и более высокому содержанию вольфрама Р92 имеет несколько более высокую склонность к наклепу по сравнению с Р91. Рекомендуется включать соответствующие этапы промежуточного отжига во время операций формования. Его обрабатываемость сравнима с обрабатываемостью P91, и его можно обрабатывать обычными методами механической обработки. Рекомендуется использовать твердосплавные режущие инструменты.

Строгие требования к сварке и термообработке после-сварки.
ASTM A335 P92 демонстрирует хорошую свариваемость. Однако из-за своей мартенситной микроструктуры и высокого содержания W и Cr он имеет сильную тенденцию к закалке в зоне термического-влияния (ЗТВ) во время сварки, что предъявляет чрезвычайно строгие требования к процессам сварки и после-термической обработке сварки (PWHT). Рекомендуется, чтобы температура предварительного нагрева перед сваркой составляла 200-300 градусов. После сварки необходимо провести термообработку путем нагрева до 730-780 градусов, выдержки при температуре и последующего медленного охлаждения для устранения остаточных сварочных напряжений, размягчения зоны термического влияния, обеспечения вязкости и трещиностойкости сварного соединения. Требования к процессу сварки для Р92 более строгие, чем для Р91. Желательно привлекать к работе опытных сварщиков со строгим контролем тепловложения.
Отличная организационная стабильность и долгосрочная-надежность обслуживания.
ASTM A335 P92 демонстрирует хорошую организационную стабильность при длительной-эксплуатации при температуре ниже или равной 620 градусам. Его состав 9%Cr-0,5%Mo-1,8%W-V-Nb эффективно повышает устойчивость материала к ползучести при высоких-температурах и стойкость к окислению. Микроструктура закаленного мартенсита обеспечивает стабильность организации и сохранение механических свойств при длительной-высокотемпературной эксплуатации. После термообработки нормализацией и отпуском (N+T) P92 приобретает однородную и тонкую отпущенную мартенситную микроструктуру, гарантирующую организационную стабильность и надежность в условиях эксплуатации при высоких температурах.
Технические характеристики
Химический состав (ASTM A335/ASME SA335)
|
Элемент |
Стандартные требования |
Примечание |
|
C |
0.07 - 0.13% |
Баланс силы и устойчивости |
|
Мин. |
0.30 - 0.60% |
Укрепление твердого раствора, повышение прочности |
|
P |
Меньше или равно 0,020% |
Вредные элементы, строго контролируются |
|
S |
Меньше или равно 0,010% |
Вредные элементы, строго контролируются |
|
Си |
Меньше или равно 0,50% |
Раскислитель, повышает-стойкость к высокотемпературному окислению. |
|
Кр |
8.50 - 9.50% |
Основные элементы, обеспечивающие превосходную-стойкость к высокотемпературному окислению и коррозии. |
|
Мо |
0.30 - 0.60% |
Основные элементы для повышения-сопротивления разрушению при ползучести при высоких температурах (частично заменены на W) |
|
W |
1.50 - 2.00% |
Элементы сердечника, заменяющие часть Mo, значительно улучшают-стойкость к ползучести при высоких температурах. |
|
V |
0.15 - 0.25% |
Микролегирующие элементы, дисперсионное упрочнение, значительно повышают-сопротивление ползучести при высоких температурах. |
|
Нб |
0.04 - 0.09% |
Микролегирующие элементы, измельчение зерна, повышение-высокотемпературной прочности и ударной вязкости. |
|
N |
0.030 - 0.070% |
Упрочнение твердым раствором для повышения-прочности при высоких температурах |
|
Ал |
Меньше или равно 0,02% |
Строгий контроль для обеспечения чистоты |
|
Фе |
Оставшееся количество (≈ 88%) |
Матричный элемент |
Физические свойства
|
Производительность |
Числовое значение/диапазон |
Условия испытаний |
|
Плотность |
≈ 7,75 г/см³ |
Комнатная температура (20 градусов) |
|
Точка плавления |
≈ 1350-1400 градусов |
- |
|
Электрическое сопротивление |
≈ 0.45 μΩ·m |
Комнатная температура |
|
Теплопроводность |
≈ 30 W/(m·K) |
Комнатная температура |
|
Коэффициент теплового расширения (20-100 градусов) |
≈ 10.8 × 10⁻⁶ /K |
- |
|
Модуль упругости (модуль Юнга) |
≈ 195 ГПа |
Комнатная температура |
|
коэффициент Пуассона |
≈ 0.28 |
Комнатная температура |
|
Магнетизм |
Ферромагнитный |
Мартенситная структура, магнитная |
Механические свойства (нормированные + отпущенные, типичные значения, ASTM A335)
|
Производительность |
Типичное значение |
Стандарты реализации |
|
Предел прочности |
Больше или равно 620 МПа |
АСТМ А335 |
|
Предел текучести (смещение 0,2%) |
Больше или равно 440 МПа |
АСТМ А335 |
|
Удлинение (расчетная длина 2 дюйма/50 мм) |
Больше или равно 20% |
АСТМ А335 |
|
Твердость |
Меньше или равно 250 HB (типичное значение) |
- |
Note: The strength level of P92 is significantly higher than that of P91 (≥585 MPa / ≥415 MPa). Its core advantages lie in the substitution of part of Mo with W and optimized V-Nb micro-alloying, which bring ultra-high high-temperature strength and creep resistance, enabling long-term safe operation of 620°C class ultra-supercritical units. For higher temperature grades (>650 градусов), рекомендуется использовать сплавы на основе никеля-.
Работа при высоких-температурах
ASTM A335 P92 сохраняет высокий уровень прочности при повышенных температурах и подходит для длительных-высоких-условий эксплуатации при температуре до 620 градусов:
|
Температура |
Предел прочности (МПа, приблизительно) |
Коэффициент сохранения производительности |
|
Комнатная температура (20 градусов) |
Больше или равно 620 |
100% |
|
400 градусов |
≈ 560 |
Больше или равно 90 % |
|
500 градусов |
≈ 520 |
Больше или равно 84 % |
|
600 градусов |
≈ 450 |
Больше или равно 73% |
|
620 градусов |
≈ 420 |
Больше или равно 68 % |
|
650 градусов |
≈ 370 |
Больше или равно 60 % |
Долгосрочная-термическая стабильность и микроструктурная стабильность
ASTM A335 P92 демонстрирует хорошую микроструктурную стабильность в течение длительного-временного срока службы при температурах ниже или равных 620 градусам. Частичная замена Mo на W и оптимизированное микролегирование V-Nb эффективно повышают -прочность ползучести при высоких-температурах и стойкость к окислению. Однако микроструктурная стабильность снижается, а предел ползучести значительно падает при длительной-службе при температуре выше 650 градусов. Поэтому не рекомендуется длительная-работа при температуре выше 650 градусов. Для более высоких температур рекомендуется использовать сплавы на основе никеля-.
Система термообработки
Конечные характеристики ASTM A335 P92 сильно зависят от режима термообработки. Общие характеристики следующие:
1. Нормализующее лечение (нормализующее)
Нагрейте до 1040–1065 градусов, выдержите достаточное время (примерно 1 час на дюйм толщины стенки), затем охладите на воздухе или вентилятором. В результате получается однородная, мелкая мартенситная структура, подготавливающая ее к последующему отпуску.
2. Темперирующая обработка(Закалка)
Нагрейте до 730-780 градусов, подержите достаточное время, затем охладите на воздухе. Это устраняет напряжения, вызванные нормализацией, обеспечивает отпущенную мартенситную микроструктуру, оптимизирует ударную вязкость и пластичность и обеспечивает конечные эксплуатационные свойства.
3. Полный отжиг (дополнительно)
Нагрейте до 850-900 градусов, выдержите при температуре, затем охладите в печи примерно до 650 градусов с последующим охлаждением на воздухе до комнатной температуры. Это используется для устранения напряжений при холодной обработке или улучшения формуемости при холодной обработке.
Внимание:
Температура термообработки Р92 сравнима с температурой Р91 (при нормализации 1040-1065 градусов) и должна строго контролироваться.
После сварки необходимо выполнить-термическую обработку (PWHT). Он предполагает нагрев до 730-780 градусов, выдержку при температуре, а затем медленное охлаждение для устранения остаточных сварочных напряжений и размягчения зоны термического влияния.
Требования к процессу сварки для Р92 более строгие, чем для Р91. Рекомендуется строго контролировать тепловложение при сварке и температуру предварительного нагрева (200-300 градусов).
Температура и время термообработки должны строго контролироваться, чтобы избежать укрупнения зерна или колебаний производительности.
Применимые носители
Высокотемпературный-пар
Главные паровые трубы сверх-сверхкритических электростанций (меньше или равна 620 градусов), трубы высоко-перегревателей, трубы пароперегревателя и трубы промежуточного перегревателя
Технологические газы с высокой-температурой и высоким-давлением
Трубопроводы высокой-температуры и высокого-давления для химического оборудования, такого как синтетический аммиак, метанол и удобрения.
Атомная Электростанция
Трубы теплообменника ядерного острова, трубы парогенератора
Горячая вода
Тепловая сеть, система отопления
Масло-теплоноситель и теплоносители
Трубопроводы химических систем теплопередачи
Примечание. ASTM A335 P92 не подходит для сильно агрессивных сред, таких как сильные окисляющие кислоты и высоко-температурные и-концентрированные хлориды. Верхний предел стойкости к окислению составляет примерно 620-650 градусов; При температуре выше этой температуры рекомендуются сплавы на основе никеля. P92 предъявляет строгие требования к сварочным процессам и должен эксплуатироваться опытными сварщиками.


ASTM A335 P92 подходит для условий сверх-высокой температуры и высокого-давления в диапазоне от 580 до 620 градусов. Это предпочтительный материал для современных ультра-сверхкритических электростанций и проектов атомной энергетики в классе 620 градусов, и он рекомендуется для использования в следующих областях:
Области применения
-
Производство электроэнергии на ископаемом топливе (основное применение)
● Главные паровые трубопроводы современных ультра-сверхкритических электростанций (температура менее или равна 620 градусам).
● Трубопроводы-высокотемпературного промежуточного перегревателя, трубы высокотемпературного перегревателя-.
● Коллекторы котлов, коллекторы перегревателей.
● Система трубопроводов высокотемпературного-пара. -
Производство атомной энергии (основное приложение)
● Трубы теплообменника атомной электростанции.
● Трубопроводы парогенератора атомного острова.
● Технологические трубопроводы высокой-температуры и высокого-давления на атомных электростанциях. -
нефтехимическая
● Трубопроводы высокой-температуры и высокого-давления для установок гидроочистки/гидрокрекинга на нефтеперерабатывающих заводах.
● Технологические трубопроводы установки каталитического риформинга
● Высокотемпературные-трубопроводы установок крекинга этилена. -
Химическая промышленность и промышленность удобрений
● Высокотемпературные технологические трубопроводы-для установок синтеза аммиака.
● Газопроводы риформинга завода по производству метанола
● Трубопроводы с высокой-температурой и высоким-давлением на заводах по производству удобрений. -
Фитинги для труб высокой-температуры и высокого-давления
● Высокотемпературные-отводы, тройники и переходники.
● Кованые фитинги для труб, фланцы
Доставка и настройка
Мы предлагаем гибкие и надежные решения для цепочки поставок, чтобы гарантировать, что вы получите трубы из легированной стали ASTM A335 P92, которые идеально соответствуют требованиям вашего проекта.
Настраиваемые формы материалов
Мы поддерживаем производство различных основных и специальных форм в соответствии с чертежами или спецификациями.
|
Форма |
 Бесшовная стальная труба
|
 Труба большого-толстого-диаметра
|
 Легированная стальная труба
|
|---|---|---|---|
|
Обычный диапазон |
Внешний диаметр: 10.3 - 1067 мм; Толщина стенки: 1 - 150 мм |
Внешний диаметр: 219 - 1067 мм; Толщина стенки: 20 - 150 мм |
Внешний диаметр: 10.3 - 610 мм; Толщина стенки: 1 - 50 мм |
|
Возможность настройки |
Горяче-катаные/холоднотянутые-бесшовные трубы, резка фиксированной-длины, обработка фасок, нарезание резьбы на концах труб, специальные условия термообработки (нормализация + отпуск/отжиг) |
Горячее расширение, резка фиксированной-длины, обработка фасок, специальные условия термообработки |
Холоднотянутые прецизионные трубы-, фиксированная-длина, специальная обработка поверхности |
Почему выбирают нас? - Надежные инженерные технологии. Надежная доставка.
Мы не просто поставщик, а надежный партнер по материалам для вас в Китае.

Вертикально интегрированное производство
Собственный завод площадью 20 000 м2 с 10+ автоматизированными линиями (8,000+ тонн/год). Собственный-центр оснастки и штампов обеспечивает быструю настройку и эффективный контроль затрат - без наценок через посредников.

Строгий контроль качества на каждом этапе
Полная отслеживаемость ключевых точек контроля качества на протяжении всего производства.. 100% соответствует стандартам ASTM/ASME, EN и GB. Протоколы испытаний материалов доступны с каждой поставкой.

Надежная доставка и экспортная упаковка
10+ лет экспортируется в Европу, Северную Америку, Юго-Восточную Азию и на Ближний Восток. Водонепроницаемая и -защита от ржавчины в сочетании с гибкими вариантами доставки обеспечивает безопасную и-своевременную доставку.

Проверка образца перед массовым производством
Мы предоставляем бесплатные образцы для проверки качества, что позволяет размещать оптовые заказы только после утверждения. Мы обеспечиваем постоянство от образца до массового производства за счет точного измерения размеров и прозрачного производства.
Часто задаваемые вопросы
Вопрос: Каковы основные преимущества ASTM A335 P92?
Вопрос: В чем разница между ASTM A335 P92 и P91? Как выбрать между ними?
Вопрос: В чем разница между ASTM A335 P92 и P22? Как выбрать между ними?
Вопрос: Какова максимальная рабочая температура для ASTM A335 P92?
Вопрос: Каковы сварочные характеристики ASTM A335 P92?
Вопрос: Какова коррозионная стойкость ASTM A335 P92?
горячая этикетка : astm a335 p92, Китай astm a335 p92 производители, поставщики, завод