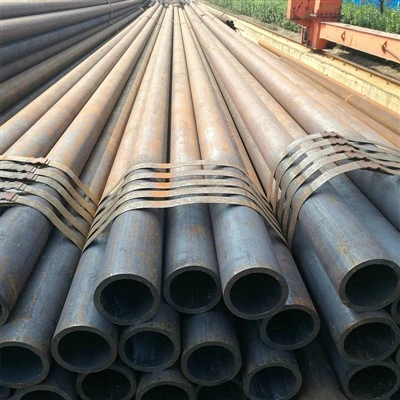
Особенности продукции

Высокая прочность в сочетании с хорошей ударной вязкостью (основное преимущество)
Основное преимущество API 5L X65 заключается в превосходном балансе между высокой прочностью и ударной вязкостью. Благодаря конструкции из микросплавов с низким-углеродом- (содержание углерода обычно меньше или равно 0,18%) и контролируемому TMCP процессу прокатки и охлаждения, X65 сохраняет хорошую ударную вязкость при низких-температурах, обеспечивая при этом минимальный предел текучести 450 МПа и минимальный предел прочности на разрыв 535 МПа. Его предел текучести примерно в 1,55 раза выше, чем у X42 (290 МПа), что делает его пригодным для применения в системах передачи высокого давления.
|
Показатели эффективности |
Требования PSL1 |
Требования PSL2 |
|
Минимальный предел текучести (МПа) |
450 |
450 |
|
Максимальный предел текучести (МПа) |
- |
600 |
|
Минимальная прочность на разрыв (МПа) |
535 |
535 |
|
Максимальная прочность на разрыв (МПа) |
- |
760 |
|
Коэффициент доходности |
- |
Обычно меньше или равно 0,93. |
|
Удлинение |
Больше или равно 22% |
Больше или равно 22% |
Примечание. PSL2 налагает ограничения как на максимальный предел текучести, так и на максимальную прочность на разрыв (с верхними пределами 600 МПа и 760 МПа соответственно), гарантируя, что материал обладает достаточной способностью к пластической деформации и более высоким запасом прочности, чтобы избежать риска хрупкого разрушения, вызванного слишком высоким отношением текучести-к-растяжению.

Отличные сварочные характеристики (основное требование к трубопроводной стали)
Конструкция API 5L X65 с низким содержанием углерода обеспечивает превосходные сварочные характеристики, что является основным требованием для крупномасштабного-строительства трубопроводных сталей. Для марки PSL2 требуется углеродный эквивалент (CEIIW) менее или равный 0,43 и Pcm менее или равный 0,25, что обеспечивает хорошую ударную вязкость и стойкость к холодному растрескиванию в зоне термического-воздействия в условиях полевой сварки.
Ключевые точки сварки:
• Низкое значение CE:
Эффективно снижает склонность зоны,-подвергнутой сварке, к затвердеванию и снижает риск образования холодных трещин.
• Низкое содержание-вредных-элементов:
Строгий контроль содержания P и S (S менее или равно 0,005%) для обеспечения чистоты сварного шва и основного материала.
• Подходит для различных методов сварки:
стыковая сварка бесшовных стальных труб, сварка под флюсом спиральных/прямошовных труб и т. д. с хорошими характеристиками кольцевой сварки в полевых условиях.
Для марки PSL1 верхний предел содержания углерода относительно широк (менее или равен 0,28%), и во время сварки рекомендуется предварительный нагрев на 100-150 градусов. Для марки PSL2 требования к содержанию углерода более строгие (меньше или равно 0,16–0,18%), что приводит к лучшей свариваемости и обычно не требует специального предварительного нагрева или требуется только более низкая температура предварительного нагрева.

Хорошая низко-температурная вязкость и устойчивость к хрупкому разрушению
Марка API 5L X65 PSL2 требует испытаний на удар по Шарпи с V-надрезом, чтобы гарантировать устойчивость материала к хрупкому разрушению в условиях эксплуатации при низких-температурах. Мелко-микроструктура, полученная с помощью процесса TMCP, значительно повышает ударную вязкость материала при низких-температурах, что позволяет надежно применять трубную сталь X65 в холодных регионах и средах с большими сезонными колебаниями температуры.
Типичный индекс ударной вязкости (PSL2):
• Температура испытания: -30 градусов или ниже (в соответствии с требованиями пользователя).
• Минимальная энергия удара: больше или равна 42 Дж (среднее значение) / больше или равна 36 Дж (индивидуальное значение).
• Энергия удара X65 обычно превышает 75–100 Дж.

Хорошая коррозионная стойкость и адаптируемость к окружающей среде.
API 5L X65 демонстрирует хорошую устойчивость к равномерной коррозии в обычной атмосфере, пресной воде, почве, а также в нефтегазовых средах. Для кислых рабочих сред (содержащих H₂S) API 5L PSL2 Приложение J содержит дополнительные требования к кисло-стойким трубам (X65MS / L450MS), включая более низкое содержание серы (менее или равно 0,002%), контроль твердости (менее или равно 250 HV) и строгую проверку устойчивости к HIC/SSC.
Для морских условий марка X65 Q/T после отпуска демонстрирует превосходную низкотемпературную вязкость и устойчивость к хрупкому разрушению, что делает ее подходящей для изготовления конструкционных труб морских платформ и подводных трубопроводов. При использовании в кислых условиях стандарт PSL2 предъявляет более строгие требования к химическому составу, твердости и стойкости к растрескиванию, вызванному водородом (HIC).
Хорошие характеристики холодной гибки и обработки.
API 5L X65 имеет более низкое содержание углерода и умеренное соотношение текучести-к-растяжению (требование PSL2 меньше или равно 0,93), что обеспечивает ему хорошую формуемость при холодном изгибе. Он подходит для производства труб холодного-гнутия и может использоваться для изготовления колен-горячего изгиба посредством процессов горячей гибки. Он также демонстрирует хорошие свойства резки, вырубки и профилирования в рулонах и листах. Его характеристики упрочнения помогают улучшить прочность после холодного изгиба.
Технические характеристики
Химический состав (API Spec 5L / ISO 3183)
|
Элемент |
Бесшовная труба PSL1 |
PSL1 Сварная труба |
PSL2 |
Примечание |
|
C |
Меньше или равно 0,28% |
Меньше или равно 0,26% |
Меньше или равно 0,16-0,18% |
Низко-углеродистая конструкция обеспечивает свариваемость и низко-прочность при низких температурах. |
|
Мин. |
Меньше или равно 1,30% |
Меньше или равно 1,30% |
Меньше или равно 1,10-1,70% |
Укрепление твердого раствора, повышение прочности |
|
P |
Меньше или равно 0,030% |
Меньше или равно 0,030% |
Меньше или равно 0,025% |
Вредные элементы, строго контролируются |
|
S |
Меньше или равно 0,030% |
Меньше или равно 0,030% |
Меньше или равно 0,005-0,015% |
Вредные элементы строго контролируются для обеспечения стойкости к низким-температурам. |
|
Си |
Меньше или равно 0,45% |
Меньше или равно 0,45% |
Меньше или равно 0,45-0,50% |
Раскислитель, повышение прочности |
|
V |
Меньше или равно 0,05% |
Меньше или равно 0,05% |
Меньше или равно 0,10% |
Микролегирующие элементы, дисперсионное упрочнение |
|
Нб |
Меньше или равно 0,05% |
Меньше или равно 0,05% |
Меньше или равно 0,05% |
Микролегирующие элементы, контролируемая прокатка для мелкого зерна. |
|
Ти |
Меньше или равно 0,04% |
Меньше или равно 0,04% |
Меньше или равно 0,02-0,04% |
Микролегирующие элементы, дисперсионное упрочнение |
|
Кр |
- |
- |
Меньше или равно 0,50% |
Улучшить прокаливаемость и устойчивость к коррозии |
|
Мо |
- |
- |
Меньше или равно 0,20% |
Улучшить прокаливаемость и стабильность отпуска. |
|
Ни |
- |
- |
Меньше или равно 0,20% |
Повышение стойкости к низким-температурам |
|
Cu |
- |
- |
Меньше или равно 0,20% |
Повышение устойчивости к атмосферной коррозии |
|
CEIIW |
- |
- |
Меньше или равно 0,43% |
Углеродный эквивалент, контроль свариваемости |
|
ПКМ |
- |
- |
Меньше или равно 0,25% |
Индекс чувствительности к трещинам |
|
Фе |
Оставшееся количество(≈ 97%) |
Оставшееся количество(≈ 97%) |
Оставшееся количество(≈ 97%) |
Матричный элемент |
Физические свойства
|
Свойство |
Значение/диапазон |
Условия испытаний |
|
Плотность |
≈ 7,85 г/см³ |
Комнатная температура (20 градусов) |
|
Точка плавления |
≈ 1420-1460 градусов |
--- |
|
Модуль упругости |
≈ 207 ГПа |
Комнатная температура |
|
Теплопроводность |
≈ 50 W/(m·K) |
Комнатная температура |
|
Коэффициент теплового расширения (20-100 градусов) |
≈ 12.0 × 10⁻⁶ /K |
--- |
|
коэффициент Пуассона |
≈ 0.28 |
Комнатная температура |
Механические свойства (типичное значение)
|
Производительность |
PSL1 |
PSL2 |
Стандарты реализации |
|
Минимальный предел текучести |
450 МПа |
450 МПа |
API Спецификация 5L/ISO 3183 |
|
Максимальный предел текучести |
- |
600 МПа |
API Спецификация 5L/ISO 3183 |
|
Минимальная прочность на разрыв |
535 МПа |
535 МПа |
API Спецификация 5L/ISO 3183 |
|
Максимальная прочность на растяжение |
- |
760 МПа |
API Спецификация 5L/ISO 3183 |
|
Удлинение |
Больше или равно 22% |
Больше или равно 22% |
API-спецификация 5L |
Примечание. «X65» в API 5L X65 относится к минимальному пределу текучести 65 000 фунтов на квадратный дюйм (приблизительно 450 МПа), причем это число представляет собой единицу измерения килофунтов на квадратный дюйм (тысяч фунтов на квадратный дюйм). Уровень прочности Х65 примерно в 1,55 раза выше, чем у Х42 (290 МПа). Фактический предел текучести материала трубы обычно находится в пределах 470-550 МПа, а предел прочности на разрыв - в пределах 550-650 МПа.
Применимые носители
1. Природный газ, сырая нефть и очищенная нефть: магистральные линии электропередачи высокого-давления-на большие расстояния.
2. Вода и суспензии: водопроводы-дальние расстояния, транспортировка суспензий.
3. Химические среды: трубопроводы для жидкости-высокого давления на химических заводах.
4. Городской газ. Городские газораспределительные сети-высокого давления.
5. Конструктивные трубы: строительные конструкции, оболочка морской платформы (не-агрессивная среда).
6. Общие коррозионные среды: Обычная почва, атмосфера, пресная вода.
Примечание. API 5L X65 не подходит для высоких-температур, высокого-давления и сильнокислых сред (таких как горячая концентрированная соляная кислота и плавиковая кислота). В кислых нефтегазовых средах, содержащих H₂S, следует выбирать материалы специального сорта, указанные в Приложении J API 5L PSL2 (кислотостойкие -трубы X65MS / L450MS), с дополнительным контролем содержания серы (менее или равно 0,002%), твердости (менее или равно 250 HV) и устойчивости к HIC.
Форма продукта и процесс производства
Труба стальная бесшовная (Бесшовная)
Процесс: прокалывание горячей прокатки + удлинение прокатки
Диапазон диаметров: 21.3 - 1067 мм (1/2 дюйма - 42")
Диапазон толщины стенок: 2 - 150 мм.
Характеристики: бесшовная конструкция,-выдерживает высокое давление, подходит для магистральных-нефте- и газопроводов высокого давления.
Типичные области применения: транспортировка жидкостей под высоким-давлением, сбор и транспортировка нефти и газа на устьевых скважинах.
Прямошовные высокочастотные-трубы, сваренные сопротивлением (ERW)
Процесс: Горяче-катаный рулон → Холодная гибка → Высокочастотная-контактная сварка.
Диапазон внешнего диаметра: обычно меньше или равен 610 мм (24 дюйма).
Диапазон толщины стенок: Обычно меньше или равно 20 мм.
Особенности: Высокая точность размеров, высокая эффективность производства и значительные преимущества в стоимости.
Типичные области применения: нефтегазовые отводы среднего и низкого-давления, городские газопроводы и конструкционные трубы.
Контроль тепловложения при сварке: высокочастотная-сварка при частоте выше или равной 100 кГц (требования PSL2) для обеспечения стабильного качества сварного шва.
Спирально-дуговая сварная труба под флюсом (SSAW)
Процесс: Горяче-катаный рулон → Спиральная формовка → Двусторонняя-дуговая сварка под флюсом.
Диапазон внешнего диаметра: обычно 219 - 2500 мм.
Диапазон толщины стенок: 6 - 25 мм.
Особенности: Большой диаметр дает значительные преимущества, позволяя производить стальные полосы одинаковой ширины различного диаметра. Напряжение спиральных сварных швов составляет всего 75-90% от напряжения прямых швов, что позволяет им выдерживать более высокие давления. Теоретически их можно производить непрерывно и неограниченной длины.
Типичные области применения: трубопроводы для транспортировки воды и газа большого-диаметра, морские инженерные кожухи.
Труба с прямым швом, сваренная под флюсом (LSAW)
Процесс: Стальная пластина → Формовка JCOE / Формовка UOE → Двухсторонняя-дуговая сварка под флюсом
Диапазон наружных диаметров: 406 - 1620 мм (16 дюймов - 64")
Диапазон толщины стенок: 6 - 50 мм.
Особенности: Короткие сварные швы, низкий расход сварочного материала, широкий диапазон наружного диаметра и толщины стенки.
Типичные области применения: магистральные-магистральные-магистральные трубопроводы высокого-давления, подводные трубопроводы, магистральные трубопроводы для сбора и транспортировки нефти и газа.
Применимые стандарты и условия поставки
Стандарт:API Spec 5L,ISO 3183,GB/T 9711
Уровень спецификации продукта: PSL1 (базовый уровень), PSL2 (расширенный уровень)
Состояние поставки: горяче-прокат, контролируемая прокатка (TMCP), нормализованная, нормализованная прокатка, термообработка (закалка + отпуск) и т. д.
Обработка концов: плоские концы, скошенные концы, резьбовые концы, специальные фитинги
Сертификат. При соответствии требованиям PSL2 необходимо предоставить сертификат соответствия (обязательно SR15.1) и обеспечить полную-отслеживаемость процессов (обязательно SR15.2).
Режим обработки и основные моменты сварки
Конечные характеристики API 5L X65 зависят от контролируемого процесса прокатки и охлаждения TMCP или обработки закалки и отпуска (Q&T):
1. Контролируемая прокатка и контролируемое охлаждение (TMCP, используется для получения мелкозернистой микроструктуры и оптимальных механических свойств):
Нагреть до 1100-1200 градусов для черновой прокатки, затем провести контролируемую прокатку с большим понижением в диапазоне чистовых температур 850-950 градусов (прокатка в нерекристаллизационной зоне) с последующим контролируемым охлаждением в пределах 600-800 градусов. В результате получается однородная и мелкая микроструктура феррит + перлит (размер зерна обычно больше или равен 9), обеспечивающая сбалансированное сочетание прочности и ударной вязкости. Для трубопроводов кислой среды предпочтительным технологическим маршрутом является TMCP, позволяющий избежать осаждения вредных фаз.
2. Закалка и отпуск (Q&T, для марки X65Q, для достижения превосходных общих характеристик):
Для X65Q марки PSL2 необходима закалка и отпуск: нагрев до 900-940 градусов для закалки с последующим отпуском в диапазоне 530-630 градусов. Обработка закалкой и отпуском может дополнительно улучшить структуру зерна, улучшить устойчивость к HIC и организационную однородность. Чем ниже температура отпуска (например, 530 градусов), тем выше прочность; чем выше температура отпуска (например, 630 градусов), тем лучше ударная вязкость.
3. Термическая обработка после-сварки (если требуется):
Если после сварки кольцевых сварных швов требуется снять напряжение, можно выполнить после-термическую обработку сварного шва при температуре 550-650 градусов в течение 1-2 часов. При термообработке после-сварки следует уделять внимание контролю скорости нагрева и охлаждения, чтобы не повлиять на микроструктуру и свойства основного материала. Исследования показали, что термообработка для снятия напряжений после сварки при температуре 600 градусов может эффективно снизить остаточные напряжения и повысить ударную вязкость.
Важное напоминание:
В обычных средах транспортировки нефти и газа без H₂S термообработка для снятия напряжений после сварки обычно не требуется.
Для трубопроводов, находящихся в кислой среде (содержащей H₂S), требуется строгое соблюдение Приложения J API 5L PSL2 для предотвращения чрезмерной твердости (менее или равной 250 HV), вызванной неправильной термообработкой после-сварки.
Во время сварки необходим строгий контроль погонной энергии (рекомендуемый 0,5-2,5 кДж/мм) и температуры между проходами (обычно не более 100 градусов) для предотвращения укрупнения зерна в зоне термического влияния и чрезмерной твердости.
API 5L X65 (L450) подходит для трубопроводов транспортировки нефти и газа высокого-давления-на большие расстояния, морских трубопроводов, а также для высокопрочных-конструкционных труб. Рекомендуется к использованию в следующих сферах:
Области применения
-
Магистральные-линии передачи нефти и природного газа на большие расстояния
● Магистральные-магистральные-магистральные нефте- и газопроводы высокого давления.
● Подводные трубопроводы, морские стояки.
● Крупные газопромысловые магистрали сбора и транспортировки газа, сеть магистральных газопроводов. -
Городская сеть газопроводов-высокого давления
● Городская сеть магистральных трубопроводов для транспортировки и распределения природного газа-высокого давления.
● Входные и выходные магистральные трубопроводы станции регулирования газа высокого-давления. -
Водопровод и ирригационная техника
● Магистральный трубопровод-водопровода высокого- давления на большие расстояния.
● Крупномасштабный-проект по сохранению водных ресурсов, поддерживающий трубопроводы. -
Химическая инженерия и промышленные трубопроводы-высокого давления
● Технологические трубопроводы высокого-давления на химических заводах.
● Электростанция с циркуляционным водопроводом высокого-напора. -
Структурные трубы (высокая прочность)
● Оболочка морской платформы (высокая-секция)
● Трубы для свайных фундаментов крупных мостов.
●-Опорные трубы стальных конструкций высотных зданий.
● Структурная труба для фундамента морской ветроэнергетики.
Доставка и настройка
Мы предлагаем гибкие и надежные решения для цепочки поставок, чтобы гарантировать, что вы получите линейную трубу API 5L X65, которая идеально соответствует требованиям вашего проекта.
|
Форма |
 Бесшовная сталь
Трубка |
 Устойчивость к прямому шву
Сварная труба (ВПВ) |
 Спиральная погружная дуга
Сварная труба (SSAW) |
 Прямой шов, погруженный в воду
Дуговая сварная труба (LSAW) |
|---|---|---|---|---|
|
Обычный диапазон |
Внешний диаметр: 21.3 - 1067 мм; Толщина стенки: 2 - 150 мм |
Внешний диаметр: 21.3 - 610 мм; Толщина стенки: 2 - 20 мм |
Внешний диаметр: 219 - 2500 мм; Толщина стенки: 6 - 25 мм |
Внешний диаметр: 406 - 1620 мм; Толщина стенки: 6 - 50 мм |
|
Возможность настройки |
Горячекатаные бесшовные-трубы, резка фиксированной-длины, обработка фасок, нарезание торцевой резьбы, специальные условия термообработки. |
Высокочастотные-прямые-сварные трубы, резка фиксированной-длины, обработка фасок, гальванизация/обработка пластиковым покрытием |
Спиральношовные трубы большого-диаметра, резка фиксированной-длины, обработка фасок, анти-коррозионное покрытие (FBE/3PE) |
Формовка JCOE/UOE, резка по длине, обработка фасок, специальная обработка концов труб |
Почему выбирают нас? - Надежные инженерные технологии. Надежная доставка.
Мы не просто поставщик, а надежный партнер по материалам для вас в Китае.

Вертикально интегрированное производство
Собственный завод площадью 20 000 м2 с 10+ автоматизированными линиями (8,000+ тонн/год). Собственный-центр оснастки и штампов обеспечивает быструю настройку и эффективный контроль затрат - без наценок через посредников.

Строгий контроль качества на каждом этапе
Полная отслеживаемость ключевых точек контроля качества на протяжении всего производства.. 100% соответствует стандартам ASTM/ASME, EN и GB. Протоколы испытаний материалов доступны с каждой поставкой.

Надежная доставка и экспортная упаковка
10+ лет экспортируется в Европу, Северную Америку, Юго-Восточную Азию и на Ближний Восток. Водонепроницаемая и -защита от ржавчины в сочетании с гибкими вариантами доставки обеспечивает безопасную и-своевременную доставку.

Проверка образца перед массовым производством
Мы предоставляем бесплатные образцы для проверки качества, что позволяет размещать оптовые заказы только после одобрения. Мы обеспечиваем постоянство от образца до массового производства за счет точного измерения размеров и прозрачного производства.
Часто задаваемые вопросы
Вопрос: Каковы основные преимущества API 5L X65?
Вопрос: В чем разница между API 5L X65 PSL1 и PSL2? Как выбрать?
Вопрос: В чем разница между API 5L X42, X52, X65 и X70? Как выбрать среди них?
Вопрос: Какова максимальная рабочая температура API 5L X65?
Вопрос: Каковы сварочные характеристики API 5L X65?
Вопрос: Какова коррозионная стойкость API 5L X65?
Вопрос: Может ли API 5L X65 заменить ASTM A53 или X42?
горячая этикетка : api 5l x65, Китай api 5l x65 производители, поставщики, завод